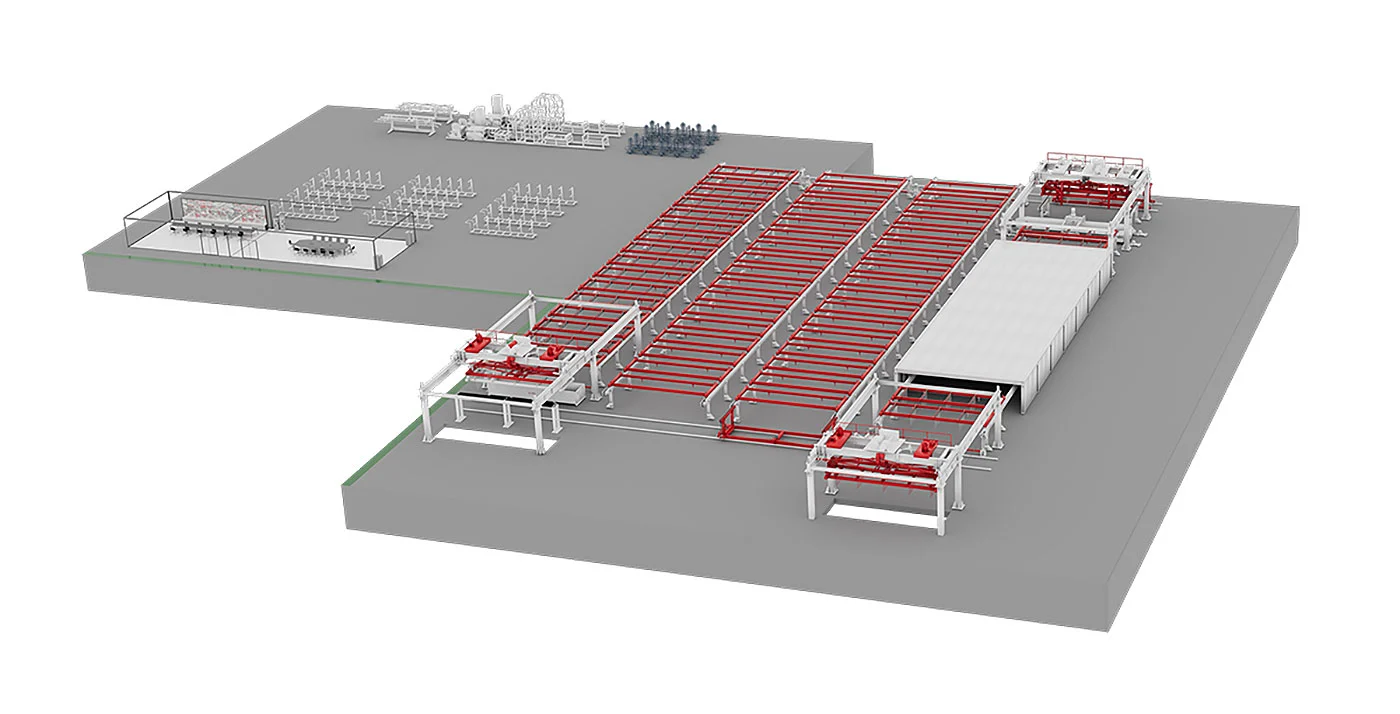
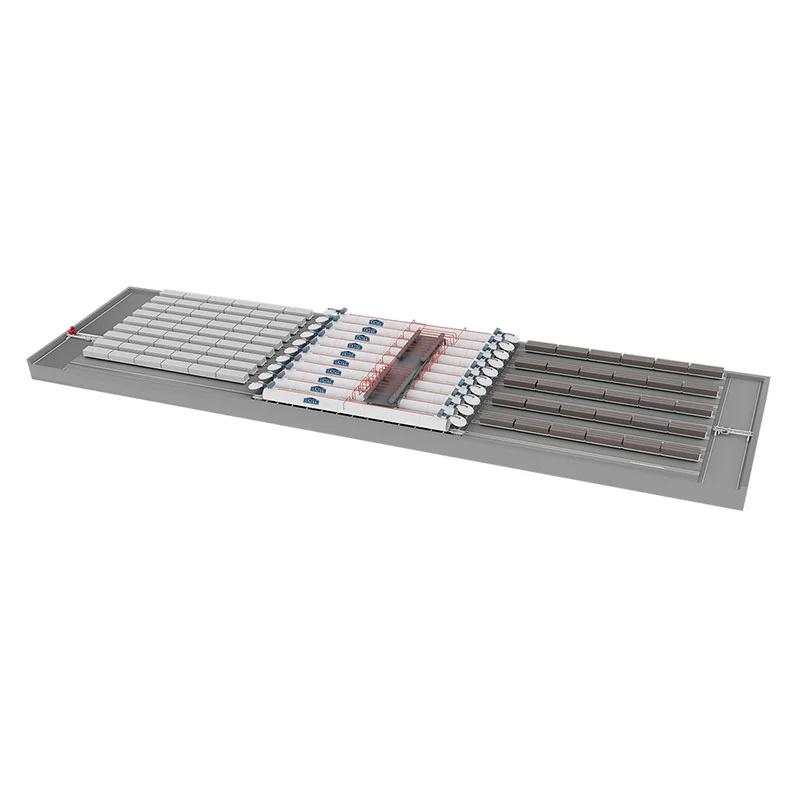
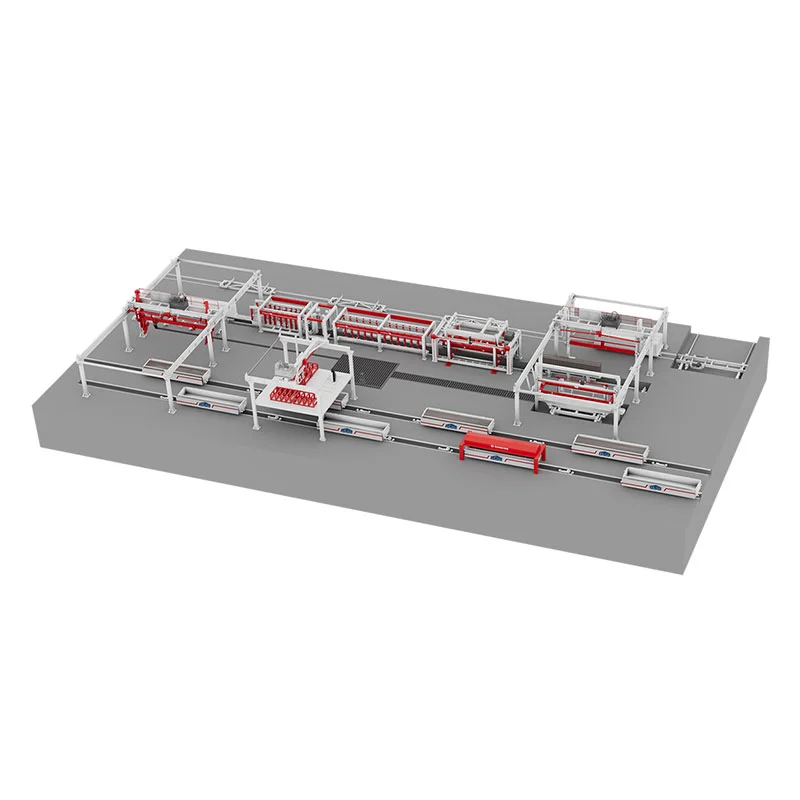
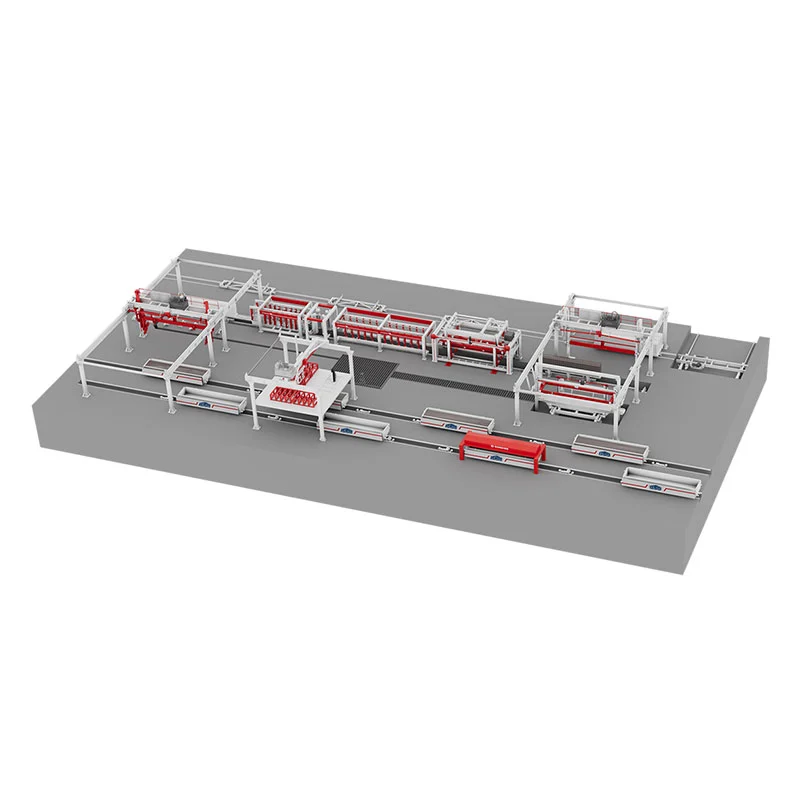
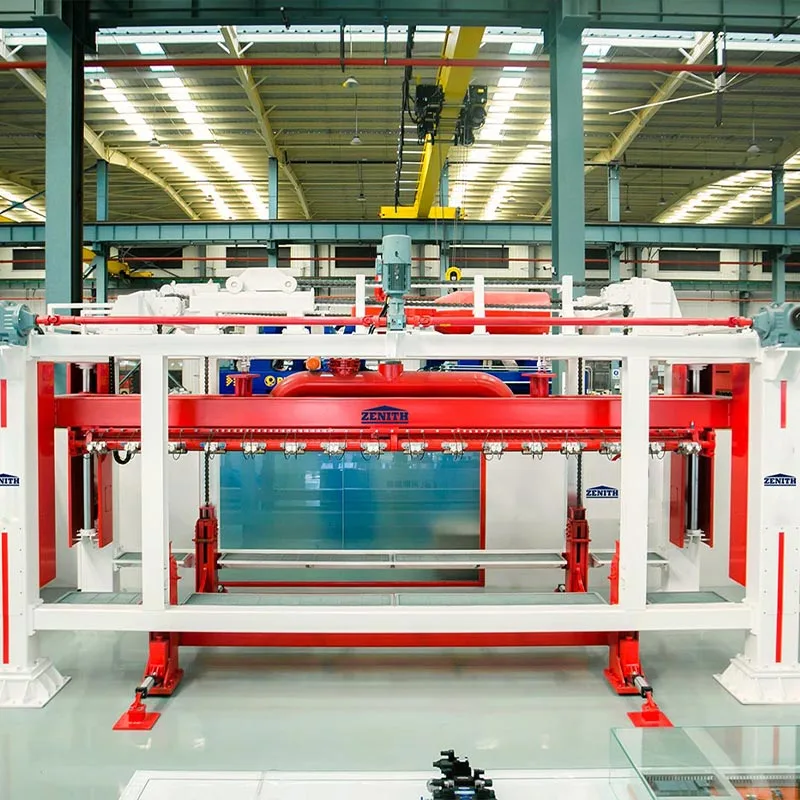
क्या आप अपने एएसी बोर्ड विनिर्माण कार्यशाला के लिए उच्च गुणवत्ता वाले, टिकाऊ उपकरण खोज रहे हैं? जेनिथ के साथ भागीदार! हम एक ऐसी फैक्ट्री हैं जो 20,000 से 300,000 क्यूबिक मीटर की वार्षिक क्षमता के साथ संपूर्ण एएसी बोर्ड उत्पादन प्रक्रिया को संभालने में सक्षम पूरी तरह से सुसज्जित मशीनें प्रदान करती है। पारस्परिक रूप से लाभप्रद सहयोग शुरू करने के लिए हमसे संपर्क करें।
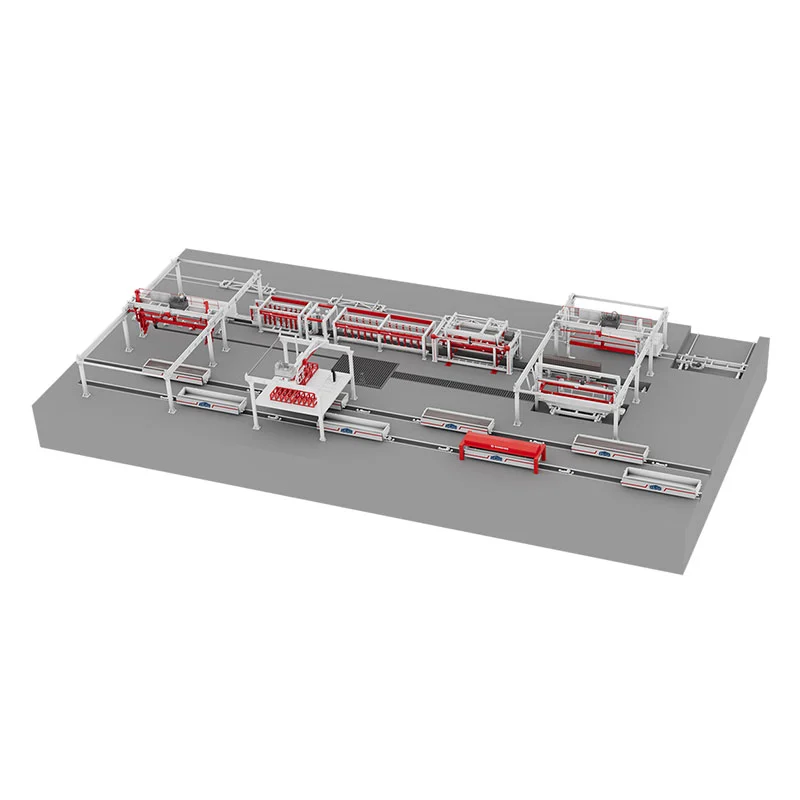
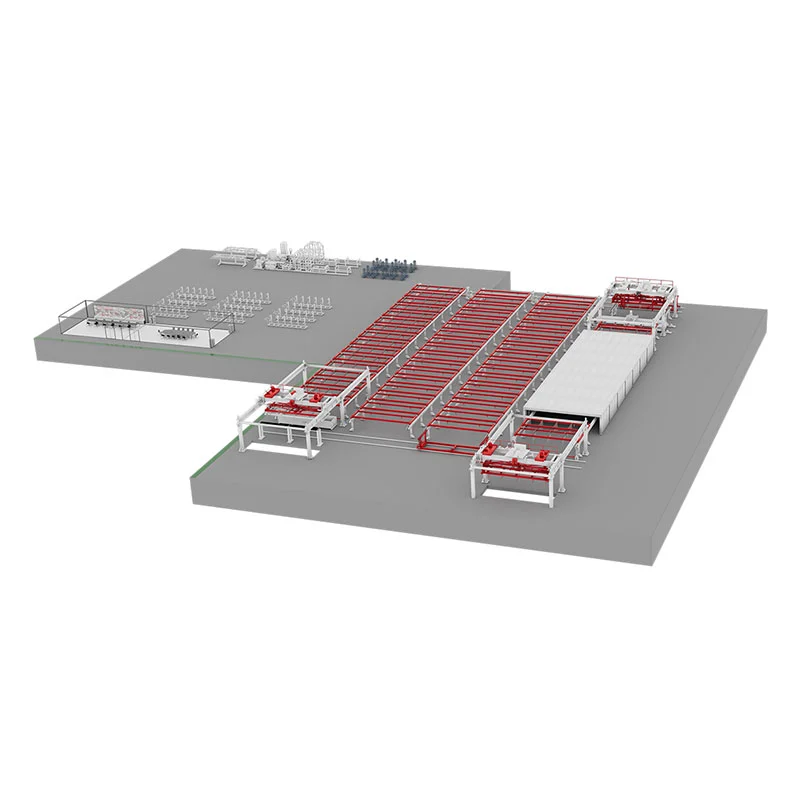
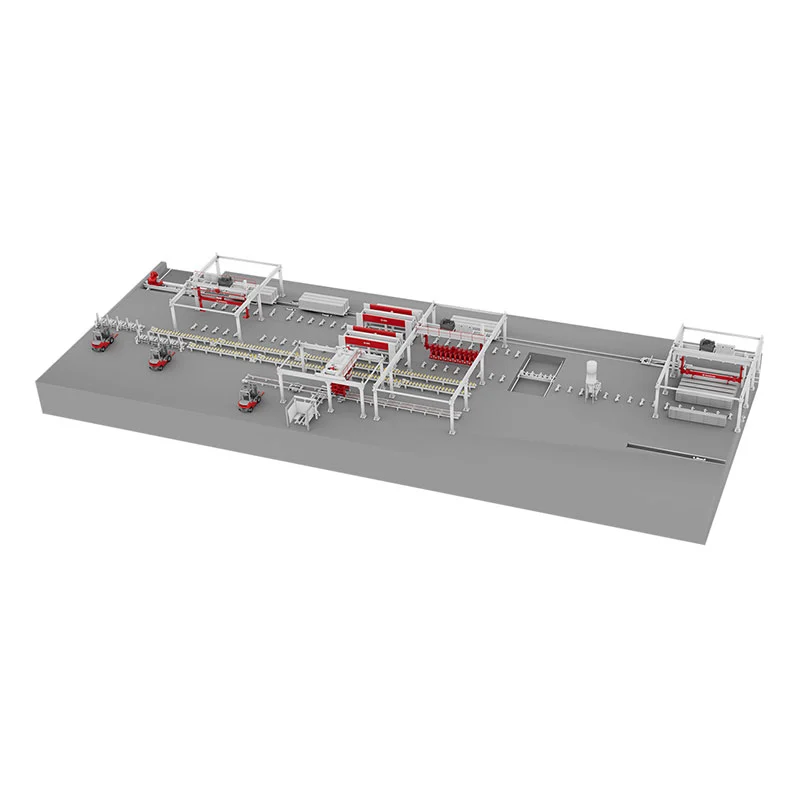
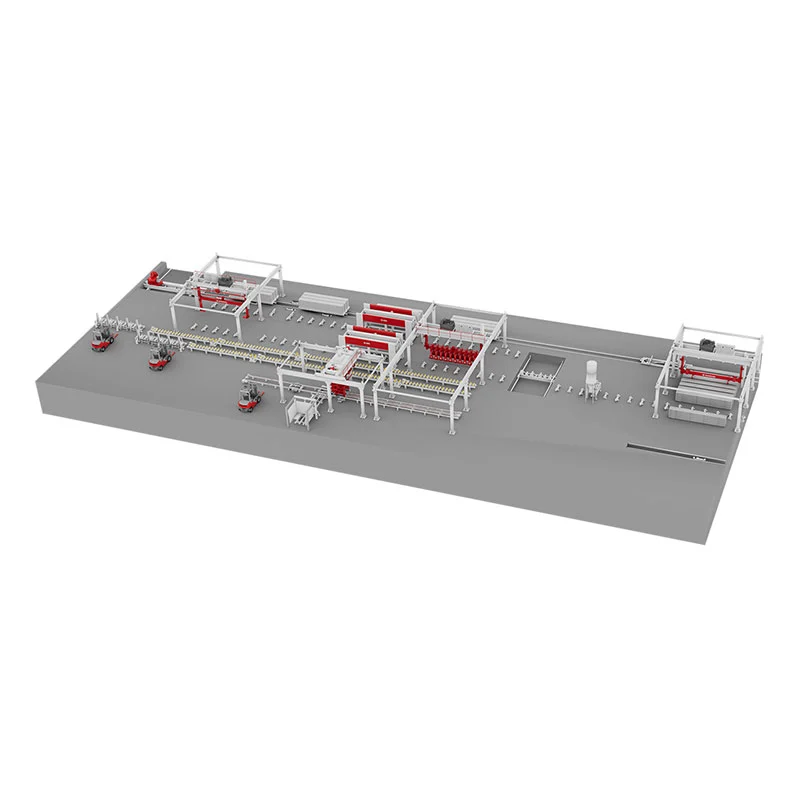
हमारी उन्नत एएसी बोर्ड विनिर्माण कार्यशाला वातित कंक्रीट (एएसी) बोर्डों के अत्यधिक स्वचालित, यंत्रीकृत उत्पादन को सक्षम बनाती है। बैचिंग, फोमिंग, कटिंग और ऑटोक्लेविंग जैसी प्रक्रियाओं के माध्यम से, कार्यशाला फ्लाई ऐश, सिलिका रेत और स्लैग को छिद्रित एएसी कंक्रीट में संसाधित कर सकती है जो हल्का है फिर भी उत्कृष्ट थर्मल और ध्वनि इन्सुलेशन प्रदान करता है। हमारे उपकरण प्रसंस्करण के लिए पूरी तरह से कॉन्फ़िगर किए गए हैं, विशेष रूप से काटने और ऑटोक्लेविंग चरणों में, क्योंकि एक कदम उत्पाद की सटीकता निर्धारित करता है, और दूसरा तैयार उत्पाद की गुणवत्ता के लिए एक मुख्य प्रक्रिया है।
उत्पादन प्रक्रिया अवलोकन
1. वातित कंक्रीट ब्लॉक कच्चे माल का भंडारण और आपूर्ति: कच्चे माल को ट्रक द्वारा कारखाने तक पहुंचाया जाता है। फ्लाई ऐश (या रेत, पत्थर का पाउडर) कच्चे माल के यार्ड में केंद्रीय रूप से स्थित होता है और जरूरत पड़ने पर हॉपर में लोड किया जाता है। बैग्ड या थोक सीमेंट को सीमेंट साइलो में संग्रहित किया जाता है और जरूरत पड़ने पर हॉपर में लोड किया जाता है। रसायन और एल्युमीनियम पाउडर को अलग-अलग रसायन और एल्युमीनियम पाउडर साइलो में संग्रहित किया जाता है और जरूरत पड़ने पर अलग-अलग उत्पादन कार्यशाला में ले जाया जाता है।
2. वातित कंक्रीट ब्लॉक कच्चे माल का प्रसंस्करण: फ्लाई ऐश (या रेत, पत्थर का पाउडर) को एक विद्युत चुम्बकीय कंपन फीडर और बेल्ट कन्वेयर के माध्यम से बॉल मिल में डाला जाता है। फिर बारीक पिसी हुई फ्लाई ऐश (या रेत, पत्थर का पाउडर) को भंडारण के लिए स्लरी टैंकों में डाला जाता है।
3. वातित ब्लॉक बैचिंग, मिश्रण और कास्टिंग: चूने और सीमेंट को पाउडर बैचिंग साइलो के नीचे एक स्क्रू कन्वेयर द्वारा पहुंचाया जाता है। संचयी वजन के लिए सामग्रियों को क्रमिक रूप से स्वचालित वजन पैमाने पर डाला जाता है। स्केल के नीचे एक स्क्रू कन्वेयर समान रूप से सामग्री को कास्टिंग मिक्सर में जोड़ता है।
4. वातित ब्लॉकों का प्रारंभिक इलाज और काटना: कास्टिंग के बाद, गैस उत्पादन और प्रारंभिक संक्षेपण के लिए मोल्ड को एक कन्वेयर श्रृंखला द्वारा प्रारंभिक इलाज कक्ष में धकेल दिया जाता है। कमरे का तापमान 50-70℃ है, और प्रारंभिक इलाज का समय 1.5-2 घंटे है (अनुकूल भौगोलिक परिस्थितियों के आधार पर इस प्रक्रिया को छोड़ा जा सकता है)। प्रारंभिक इलाज के बाद, एक नकारात्मक दबाव लहरा मोल्ड फ्रेम और बिलेट को पहले से रखी निचली प्लेट के साथ एक कटिंग टेबल पर एक साथ उठाता है। मोल्ड फ़्रेम हटा दिया गया है. फिर काटने की मशीन अनुप्रस्थ और अनुदैर्ध्य कटौती करती है और बिलेट के ब्रेड जैसे सिरों को पीसती है। मैन्युअल सफाई और डीग्रीजिंग के लिए मोल्ड फ्रेम को वापस मोल्ड ट्रांसपोर्ट वाहन पर फहराया जाता है, और फिर अगली कास्टिंग के लिए असेंबली के लिए मोल्ड कार पर फहराया जाता है। निचली प्लेट के साथ कटे हुए बिलेट्स को एक ओवरहेड क्रेन द्वारा कार पर फहराया जाता है और प्रत्येक परत के बीच चार समर्थन के साथ दो परतों में रखा जाता है। कई कार कारों को एक साथ समूहीकृत किया गया है।
ग्राहक निकटता हमारी शक्तियों में से एक है। जब भी आपको हमारी आवश्यकता हो, आप हम पर भरोसा कर सकते हैं। हम दुनिया भर में आपके लिए उपलब्ध रहने और महत्वपूर्ण होने पर यथाशीघ्र प्रतिक्रिया करने में सक्षम होने के लिए हर संभव प्रयास करते हैं।
संपर्क फ़ॉर्म भेजकर, आप सहमत हैं कि आपके डेटा का उपयोग आपके अनुरोध को संसाधित करने के लिए किया जा सकता है (अधिक जानकारी और निरस्तीकरण नोटिस डेटा सुरक्षा घोषणा में पाए जा सकते हैं)।
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं। गोपनीयता नीति